Artykuł sponsorowany
Jak ocenić próbkę po obróbce czterech stron przed klejeniem i montażem
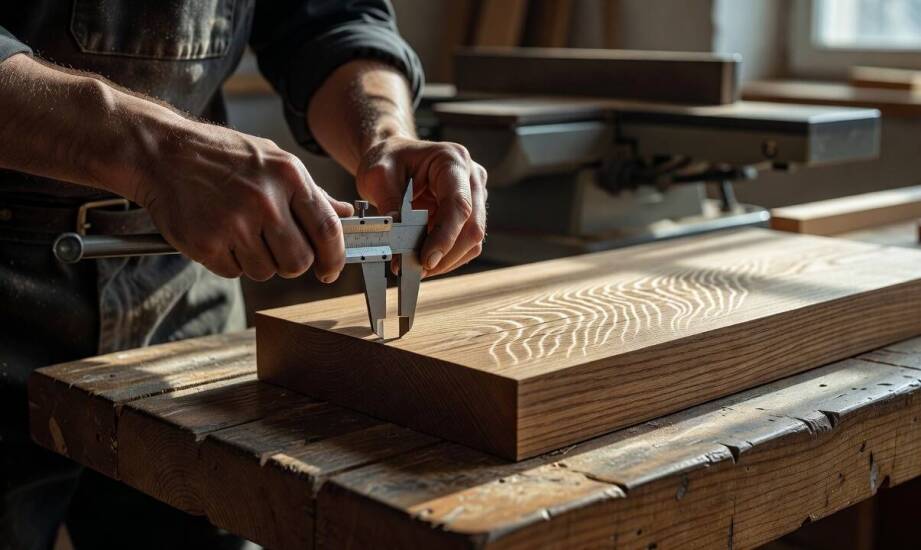
Ustawienie linii obróbczej na nową partię elementów wymaga weryfikacji wprowadzonych parametrów. Pierwsza przepuszczona przez urządzenie sztuka drewna zawsze trafia pod szczegółową ocenę wizualną oraz wymiarową. Wygląd tej pojedynczej próbki decyduje, czy reszta materiału może płynnie przejść do etapu klejenia i montażu. Zignorowanie drobnych defektów w tym momencie zazwyczaj kończy się odrzuceniem całego gotowego wyrobu przez dział kontroli jakości.
Ślady na powierzchni próbki a błędy obróbki
Wyrwania włókien pojawiają się najczęściej przy tępych nożach lub podczas skrawania pod kątem niezgodnym z naturalnym układem słojów. Operator maszyny zauważa wówczas podniesione albo całkowicie oderwane pasma drewna. Defekt ten występuje szczególnie intensywnie wokół sęków oraz w gatunkach o skręconym przebiegu włókien, w tym u dębu czy modrzewia. Zbyt agresywne zdejmowanie materiału objawia się z kolei przypaleniami lub nadmierną chropowatością. Zjawisko to występuje, gdy głębokość cięcia przekracza zalecane wartości robocze lub prędkość posuwu nie odpowiada gęstości surowca.
Prawidłowo wyregulowane strugarki czterostronne opierają się na równomiernym prowadzeniu elementu wzdłuż wrzecion. Niestabilne podparcie materiału podczas przejścia przez obszar roboczy zawsze powoduje wibracje całego układu. Brak odpowiedniego docisku rolkami lub belkami naciskowymi skutkuje charakterystyczną falistością powierzchni. Czasami na jednej stronie elementu pojawiają się także głębokie miejscowe wgłębienia. Wszystkie te uszkodzenia operator widzi gołym okiem natychmiast po wysunięciu pierwszej sztuki z obudowy.
Nierówna grubość elementu wskazuje na brak powtarzalności ustawień głowic względem osi posuwu. Sytuacja pogarsza się, gdy nie wszystkie noże pracują z jednakową głębokością w materiale. Przekrój poprzeczny obrabianej deski rozjeżdża się na długości całej partii, jeśli stół roboczy nie zachowuje idealnego poziomu. Zmienny wymiar poszczególnych desek całkowicie uniemożliwia ich późniejsze szczelne spasowanie w prasie klejowej.
Wpływ parametrów na dalsze etapy produkcji
Gatunek drewna oraz jego struktura wewnętrzna wpływają na ostateczny wygląd próbki nawet przy bezbłędnie funkcjonującym parku maszynowym. Twardy materiał stawia wrzecionom ogromny opór, przez co znacznie łatwiej ulega niekontrolowanym wyrwaniom. Miękkie odmiany sosny czy świerku dają zazwyczaj bardzo gładką powierzchnię przy identycznych prędkościach skrawania. Wilgotność surowca przekraczająca barierę 12–15 procent wywołuje pęcznienie włókien w trakcie samej obróbki. Zmiana zachowania mokrego drewna pod wpływem noży często imituje mechaniczną awarię głowicy lub systemu podawania.
Materiał bezwzględnie nadaje się do klejenia dopiero po spełnieniu rygorystycznych warunków wymiarowych. Powierzchnia musi pozostawać wolna od wyrwań, a grubość kolejnych sztuk powinna mieścić się w bardzo wąskiej tolerancji. Stabilność wymiarowa ułatwia równomierne rozłożenie siły docisku podczas wiązania kleju. Wilgotność prawidłowo przygotowanego elementu zamyka się w przedziale 8–12 procent, co zapobiega późniejszemu pękaniu spoiny. Spasowane w takich warunkach detale zachowują pierwotny kształt długo po opuszczeniu stanowiska montażowego.
Praktyka serwisowa firmy INTERPART Aleksander Tybora potwierdza, że ocena jakości zawsze dotyczy śladu pozostawionego na drewnie, a nie wyłącznie modelu urządzenia. Dwie skrajnie różne technologicznie maszyny potrafią wyprodukować identyczny rezultat przy starannym ustawieniu docisku i doborze odpowiedniego posuwu. Rozregulowany sprzęt najwyższej klasy pozostawi na materiale głębokie wady niezależnie od użytej marki wrzecion. Wynik testu odnosi się bezpośrednio do wymagań stanowiska klejarskiego, omijając czysto teoretyczne możliwości z deklaracji producenta.
Prosta analiza pierwszej obrobionej deski systematyzuje proces decyzyjny operatora. Wykrycie falistości lub przypaleń wymusza natychmiastową korektę położenia głowic roboczych i ostrzenie narzędzi skrawających. Problemy wywołane zbyt wysoką wilgotnością oznaczają konieczność cofnięcia partii do suszarni. Pozytywna weryfikacja wymiarów próbki otwiera drogę do seryjnej produkcji bez generowania zbędnych strat materiałowych.
Kategorie artykułów
Polecane artykuły

Rola dachowych okien w efektywności energetycznej budynku

Zastosowanie dodatkowych modułów w systemach domofonów IP

Jak dbać o okna dachowe, aby służyły przez lata?
